산업 장비용 금속 부품을 설계할 때 작은 치수 편차로 인해 나중에 생산에 문제가 발생할 수 있습니다. 구멍이 장착 지점과 정렬되지 않을 수 있고, 인클로저 패널에 고르지 않은 간격이 있을 수 있으며, 개별적으로 허용되는 것처럼 보이는 부품이 조립 중에 서로 맞지 않을 수 있습니다. 이러한 문제는 재료 특성과 부품 형상이 최종 결과에 영향을 미칠 수 있는 스테인리스강 및 알루미늄 판금으로 작업할 때 특히 중요합니다.
레이저 절단 공차 뒤에 있는 요소를 이해하면 엔지니어는 보다 실용적인 도면을 준비하고, 적합한 재료를 선택하고, 생산이 시작되기 전에 현실적인 검사 요구 사항을 설정하는 데 도움이 됩니다. OEM 구매자의 경우 이러한 지식을 통해 판금 제조 파트너와 기술 기대치를 더 쉽게 전달할 수도 있습니다.
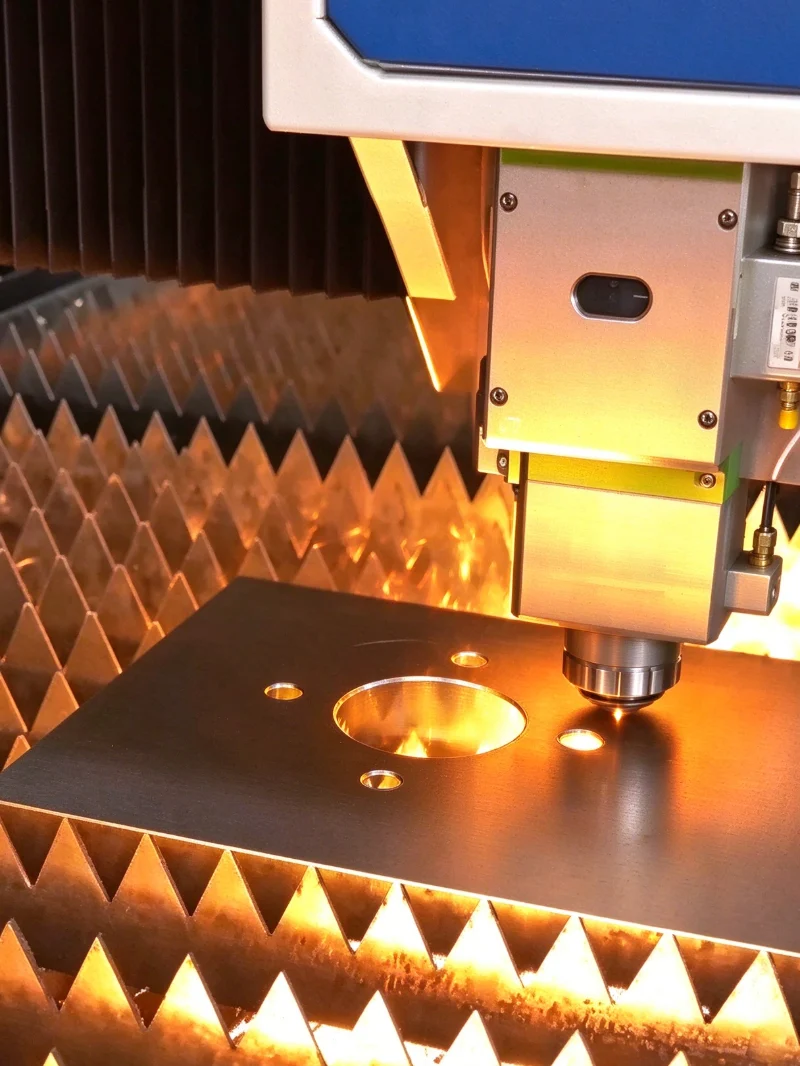
레이저 절단 공차는 엔지니어링 도면에 지정된 치수와 완성된 부품의 실제 치수 사이에 허용되는 차이를 나타냅니다. 절단 모서리, 구멍, 슬롯 또는 외부 프로파일이 디자인과 얼마나 밀접하게 일치해야 하는지를 결정합니다.
예를 들어, 도면에서 ±0.05mm의 공차로 100mm의 치수를 지정한 경우 허용되는 측정 치수의 범위는 99.95mm에서 100.05mm입니다. 이 공차가 적절한지 여부는 형상의 기능, 재료, 시트 두께 및 절단 조건에 따라 달라집니다.
모든 기능에 동일한 수준의 정밀도가 필요한 것은 아닙니다. 중요한 구성 요소를 배치하는 장착 구멍은 다른 패널로 덮힌 외부 가장자리보다 더 엄격한 제어가 필요할 수 있습니다. 모든 치수에 불필요하게 엄격한 공차를 적용하면 완제품을 개선하지 않고도 제조 및 검사가 복잡해질 수 있습니다.
실제 도면에서는 중요한 치수를 명확하게 식별하고 이를 일반 치수와 구별해야 합니다. 이를 통해 엔지니어링 및 생산 팀은 적합성, 기능 및 조립에 가장 중요한 기능에 검사 리소스를 집중할 수 있습니다.
스테인레스강과 알루미늄은 모두 산업용 판금 제조에 널리 사용되지만 물리적 특성에 따라 처리 시 고려해야 할 사항이 다릅니다.
스테인레스 스틸은 내식성, 강도 및 내구성으로 인해 가치가 높습니다. 304 및 316과 같은 등급은 장비 인클로저, 보호 커버 및 까다로운 작동 환경에 노출되는 구성 요소에 일반적으로 선택됩니다. 레이저 절단 중에 깨끗한 가장자리와 일관된 치수 결과를 얻으려면 절단 매개변수를 재료 등급 및 두께와 일치해야 합니다.
알루미늄은 더 가볍고 유용한 내식성과 열 전도성을 제공합니다. 질량 감소가 중요한 경량 하우징, 구조 패널, 브래킷 및 장비 구성 요소에 주로 선택됩니다. 열 특성과 표면 상태가 절단 공정에 영향을 주기 때문에 스테인레스 스틸에 적합한 설정이 알루미늄에 자동으로 적용되어서는 안 됩니다.
두 재료 모두 정확도는 레이저 자체보다 더 중요합니다. 시트 평탄도, 두께 일관성, 재료 상태, 절단 속도, 열 입력, 부품 형상 및 생산 설정의 안정성은 모두 완성된 치수에 영향을 미칠 수 있습니다.
Hehua Machinery Technology (Kunshan) Co., Ltd.에서는 재료 선택 및 도면 요구 사항이 광범위한 판금 제조 공정의 일부로 고려됩니다. 절단 방법을 재료 및 부품 설계에 맞추면 후속 굽힘, 용접 및 조립을 위한 보다 안정적인 시작점을 설정하는 데 도움이 됩니다.
시트 두께는 엔지니어가 레이저 절단 요구 사항을 정의할 때 고려해야 할 첫 번째 요소 중 하나입니다. Hehua의 판금 가공 능력은 냉간 압연 강판, 아연 도금 강판, 스테인리스 강 및 알루미늄 시트를 포함하여 0.5mm에서 12mm까지의 두께를 포괄합니다.
그러나 처리 가능한 두께 범위가 해당 범위 내의 모든 부품이 동일한 공차를 달성한다는 의미는 아닙니다. 얇은 시트는 취급 중에 움직임이나 뒤틀림에 더 취약할 수 있는 반면, 두꺼운 시트는 가장자리 품질과 치수 일관성을 유지하기 위해 다른 절단 매개변수가 필요할 수 있습니다.
부품 형상도 중요합니다. 길고 좁은 구성요소, 촘촘한 간격의 구멍, 작은 슬롯, 날카로운 내부 모서리 및 복잡한 프로파일은 단순한 직사각형 패널과 다른 문제를 나타낼 수 있습니다. 서로 가깝게 배치된 피처는 열 축적의 영향을 받을 수 있는 반면, 좁은 섹션은 변형에 더 민감할 수 있습니다.
도면을 준비할 때 엔지니어는 시트 두께와 형상 크기 간의 관계를 고려해야 합니다. 구멍 직경, 슬롯 너비, 모서리 반경 및 인접한 형상 사이의 거리는 독립적으로 지정하기보다는 의도된 제조 공정에 대해 검토되어야 합니다.
복잡한 부품의 경우 생산 전 엔지니어링 검토를 통해 잠재적인 절단 및 성형 문제를 식별할 수 있습니다. 설계 단계에서 형상의 위치나 형상을 조정하는 것이 부품을 제조한 후 치수 문제를 수정하는 것보다 더 효과적일 수 있습니다.
Hehua가 명시한 레이저 절단 치수 공차 능력은 부품 및 적용 가능한 가공 조건에 따라 ±0.03~±0.05mm입니다. 이는 정밀한 치수 제어가 필요한 프로젝트에 유용한 참조를 제공합니다.
그럼에도 불구하고 실제 도면에 대해서는 최종 공차를 확인해야 합니다. 재료 유형, 두께, 전체 부품 크기, 윤곽의 복잡성, 형상 위치 및 검사 방법은 특정 요구 사항이 실용적인지 여부에 영향을 미칠 수 있습니다.
또한 레이저 절단 공차와 전체 제작 어셈블리의 공차를 구별하는 것도 중요합니다. 평면 패널은 절단 후 지정된 치수를 충족할 수 있지만 후속 굽힘, 용접 및 조립으로 인해 추가적인 치수 변화가 발생할 수 있습니다.
예를 들어, 장비 인클로저에는 여러 개의 장착 구멍과 구부러진 플랜지가 포함될 수 있습니다. 구멍 위치는 결합 부품과 정렬되어야 하며, 플랜지 각도와 전체 치수는 조립 요구 사항 내에 있어야 합니다. 절단 공차만 충족한다고 해서 전체 인클로저가 올바르게 장착된다는 보장은 없습니다.
이것이 공차 계획이 전체 제조 순서를 고려해야 하는 이유입니다. 여러 작업이 필요한 부품의 경우 도면 검토를 통해 중요한 인터페이스를 식별하고 각 프로세스가 최종 치수에 어떻게 기여하는지 설정해야 합니다.
검사를 통해 완성된 부품이 엔지니어링 도면에 정의된 요구 사항을 충족하는지 확인합니다. 적절한 방법은 구성요소의 크기, 형상의 복잡성, 확인되는 치수의 중요성에 따라 달라집니다.
레이저 절단 판금 부품에 대한 일반적인 검사 활동은 다음과 같습니다.
l 도면과 비교하여 외부 치수와 전체 길이 또는 너비를 확인합니다.
l 구멍 직경, 슬롯 너비 및 중요한 기능 사이의 거리를 측정합니다.
l 절단 가장자리에 버, 불규칙성 및 눈에 띄는 결함이 있는지 검사합니다.
l 재료 두께를 확인하고 공급된 재료가 지정된 등급과 일치하는지 확인합니다.
l 굽힘이나 기타 작업이 최종 조립에 영향을 미칠 경우 중요한 치수를 다시 검토합니다.
복잡한 구성요소의 경우 좌표 측정기(CMM) 검사를 통해 엔지니어링 도면을 기준으로 여러 치수를 확인할 수 있습니다. 초도품 검사는 대규모 생산을 진행하기 전에 팀이 치수 문제를 식별할 수 있도록 해주기 때문에 새 부품을 도입하거나 설계를 변경할 때 특히 유용합니다.
Hehua의 판금 품질 관리 프로세스에는 첫 번째 품목 치수 검사, 공정 중 검사, 주요 굽힘 치수 검사가 포함됩니다. 치수 보고서 및 외관 검사 기록은 고객 승인 요구 사항을 지원할 수 있습니다.
검사 계획은 특히 공차가 엄격하거나 조립 인터페이스가 까다로운 부품의 경우 생산 전에 합의되어야 합니다. 명확한 요구 사항은 치수 측정 방법과 수용 여부를 결정하는 결과에 대한 불확실성을 줄여줍니다.
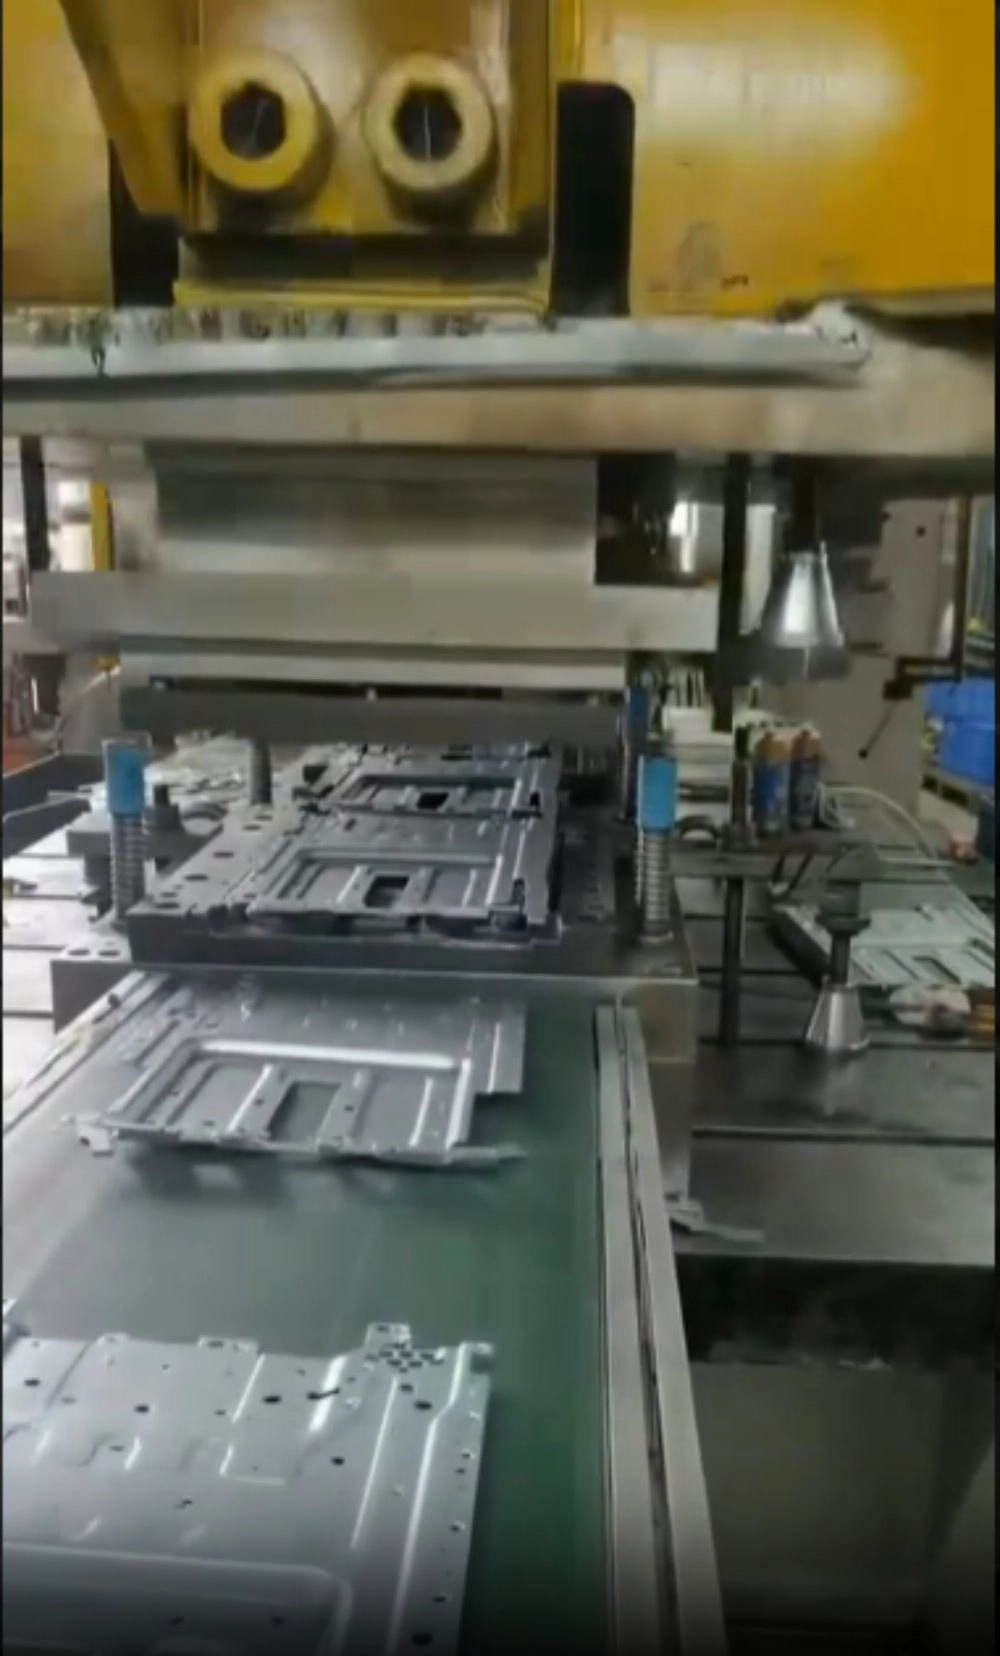
레이저 절단은 완성된 판금 부품을 생산하는 첫 번째 단계에 불과한 경우가 많습니다. 절단 후 부품은 최종 조립 전에 CNC 굽힘, 스탬핑, 리벳팅, 용접, 디버링 및 표면 처리를 거칠 수 있습니다.
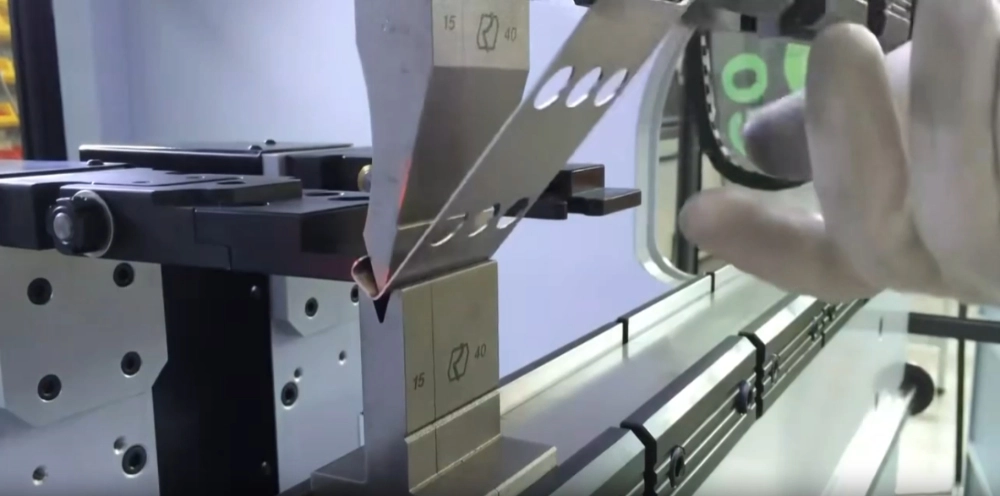
각 작업은 치수나 모양에 영향을 미칠 수 있습니다. 굽힘으로 인해 스프링백이 발생하여 플랜지 각도와 전체 치수에 영향을 줄 수 있습니다. 용접은 특히 여러 구성 요소가 인클로저 또는 구조 조립에 결합될 때 국부적인 열 변형을 일으킬 수 있습니다. 표면 마감은 외관, 가장자리 적용 범위 또는 밀접하게 일치하는 구성 요소의 맞춤에도 영향을 미칠 수 있습니다.
이러한 이유로 중요한 치수는 절단 단계뿐만 아니라 완성된 부품의 맥락에서 평가되어야 합니다. 예를 들어, 굽힘 근처에 위치한 장착 구멍은 굽힘 작업이 주변 형상에 영향을 미칠 수 있으므로 특별한 주의가 필요할 수 있습니다.
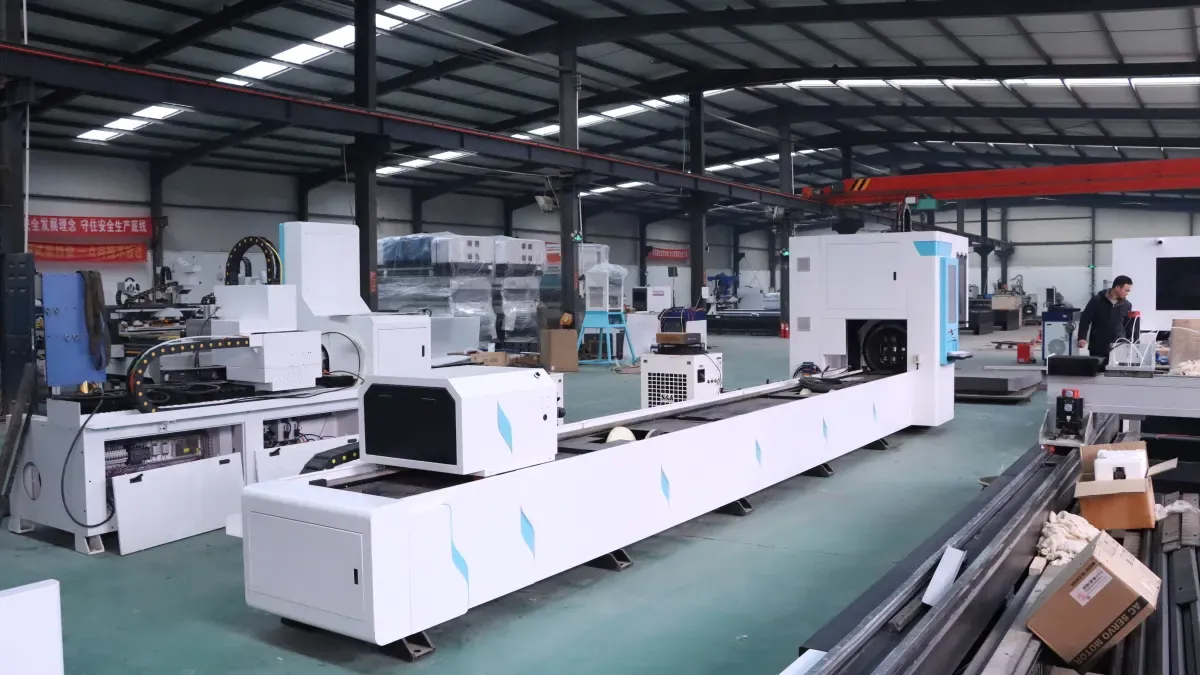
Hehua는 레이저 절단, CNC 굽힘, 리벳팅, 용접, 조립 및 분말 코팅, 브러싱, 양극 처리와 같은 표면 처리를 포함한 통합 판금 제조를 지원합니다. 이러한 작업을 조정하면 생산 프로세스 전반에 걸쳐 제조 요구 사항을 일치시키는 데 도움이 됩니다.
견적을 요청할 때 구매자는 최신 엔지니어링 도면을 제공하고, 중요한 치수를 식별하고, 재료와 두께를 지정하고, 표면 마감 또는 조립 요구 사항을 설명해야 합니다. STEP 또는 IGES 형식의 3차원 파일은 엔지니어가 복잡한 형상을 이해하고 잠재적인 제조 문제를 검토하는 데도 도움이 될 수 있습니다.
명확한 도면은 제조업체에게 타당성 평가, 생산 계획 및 완제품 검사를 위한 실질적인 기반을 제공합니다. 설계를 발표하기 전에 엔지니어는 재료 등급과 두께가 지정되었는지, 중요한 치수가 명확하게 식별되었는지, 필요한 공차가 실제 기능 요구 사항을 반영하는지 확인해야 합니다.
부품을 조립하는 방법을 고려하는 것도 마찬가지로 중요합니다. 장착 인터페이스, 결합 패널, 패스너 위치 및 굽힘 위치를 함께 검토해야 합니다. 여러 부품이 더 큰 조립품을 구성하는 경우 개별 구성요소 간의 관계를 확인하면 각 부품을 개별적으로 검사할 때 명확하지 않은 문제를 방지할 수 있습니다.
새로운 프로젝트의 경우 프로토타입 생산은 대규모 배치에 착수하기 전에 치수와 조립 적합성을 확인할 수 있는 기회를 제공합니다. 이 단계에서 확인된 모든 변경 사항은 도면 및 제조 계획에 통합될 수 있으므로 대량 생산 중에 조정이 반복될 가능성이 줄어듭니다.
Hehua Machinery Technology (Kunshan) Co., Ltd. 는 산업 기계, 자동차 부품, 철도 운송, 항공 우주, 신 에너지 장비 및 기타 고급 제조 응용 분야에 대한 판금 제조 서비스를 제공합니다. 전문 기술팀과 인증된 품질 관리 시스템의 지원을 받아 회사는 도면 검토, 부품 제조, 치수 검사 및 통합 생산 요구 사항에 대해 고객과 협력합니다.
올바른 공차를 선택하는 것은 구성 요소의 기능, 중요한 치수, 재료 및 후속 제조 작업이 최종 결과에 어떤 영향을 미칠 수 있는지 이해하는 것부터 시작됩니다. 스테인레스강과 알루미늄 부품은 모든 응용 분야에 대해 단일 공차 수치에 의존하기보다는 실제 형상과 생산 조건에 따라 평가해야 합니다.
맞춤형 인클로저, 장착 브래킷, 보호 하우징 또는 정밀 판금 부품과 관련된 프로젝트의 경우 레이저 절단은 조정된 제조 프로세스에 필요한 초기 프로파일을 제공할 수 있습니다. 도면, 재료 사양, 두께 요구 사항 및 중요 치수를 공유하면 제조 팀이 타당성을 평가하고 적합한 생산 접근 방식을 권장할 수 있습니다.
통합 판금 처리 및 치수 품질 관리를 통해 Hehua Machinery Technology (Kunshan) Co., Ltd.는 프로토타입 개발부터 배치 생산까지 고객을 지원하여 절단 정확도를 완성된 부품의 요구 사항에 맞추도록 돕습니다.

 ko
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian



 메세지